
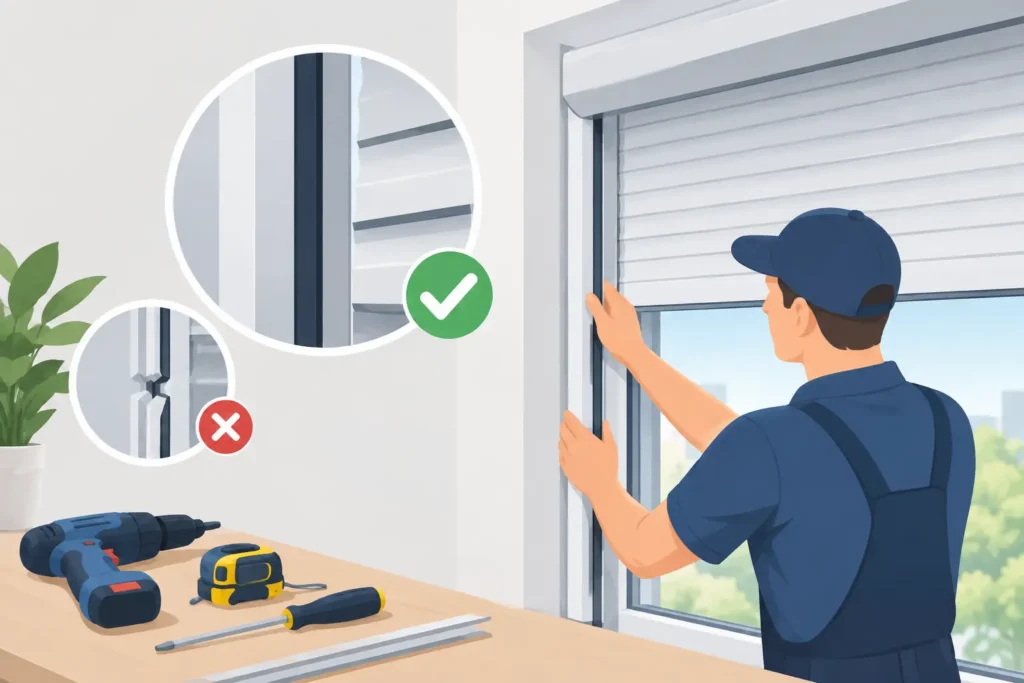
Vođica koja pukne pri montaži ili ubrzo nakon primopredaje nije samo reklamacija na jednoj roletni. Ona prekida rad ekipe, produžava rok prema investitoru i troši materijal koji je već obrađen. Pitanje kako sprečiti lom vođica roletni zato počinje mnogo pre izlaska na objekat – izborom kompatibilnog sistema, kontrolom ulaznog materijala i disciplinom u proizvodnji.
Kod roletni vođica trpi više opterećenja nego što se na prvi pogled vidi. Ona drži pravac kretanja lamele, prima lokalne pritiske pri učvršćivanju, prati neravnine podloge i ostaje izložena temperaturnim promenama. Kada se više manjih odstupanja spoji u istom elementu, lom je često posledica procesa, a ne pojedinačne greške montera.
Kako sprečiti lom vođica roletni od nabavke do montaže
Najpouzdaniji rezultat dolazi iz sistema rada u kojem su profil, završeci, četkice, spojni elementi i način montaže unapred usklađeni. Mešanje komponenti različitih geometrija može prividno da funkcioniše u radionici, ali se problem često pokaže kada roletna počne redovno da radi na objektu.
Birajte profil prema sistemu, a ne samo prema meri
Prvi uslov je odgovarajući tip vođice za težinu roletne, širinu otvora, način ugradnje i materijal prozorskog rama. Profil koji je dovoljan za manji PVC prozor ne mora imati potrebnu krutost za širok otvor, težu aluminijumsku lamelu ili roletnu sa integrisanim komarnikom. Razlika u ceni između lakšeg i adekvatnog profila tada postaje zanemarljiva u odnosu na trošak intervencije.
Posebnu pažnju traži kombinacija vođice sa kutijom, završnim elementima i osovinom. Ako ugao izlaska lamele iz kutije nije pravilan ili vođica nije u predviđenoj osi, lamela pri svakom podizanju vrši bočni pritisak. Taj pritisak ne mora odmah da izazove pukotinu, ali vremenom opterećuje zidove profila, naročito kod tačaka pričvršćivanja.
Za proizvodnju u seriji važno je raditi sa ujednačenim profilom i provereno kompatibilnim priborom. Promena dobavljača ili serije bez kontrole uzorka može doneti razliku u debljini zida, toleranciji kanala ili sastavu materijala. Takva odstupanja otežavaju podešavanje alata i narušavaju ponovljivost procesa.
Kontrola materijala pre obrade štedi najviše vremena
Ulazna kontrola ne mora da bude spora da bi bila korisna. Dovoljno je da odgovorno lice proveri izgled površine, pravolinijskost, stanje zaštitne folije, geometriju kanala i ponašanje profila na probnom komadu. Profil sa vidljivim oštećenjem od transporta, uvijanjem ili nepravilnim presekom ne treba uvoditi u proizvodnju uz pretpostavku da će se problem rešiti montažom.
Kod plastičnih vođica treba obratiti pažnju na skladištenje. Dugotrajno izlaganje suncu, visokoj temperaturi ili nepravilno oslonjenim paketima može doprineti deformaciji pre same obrade. Aluminijumske vođice su otpornije na promenu oblika, ali nisu imune na udarce, ogrebotine i savijanje pri rukovanju dugim komadima.
Praktično rešenje za pogone sa većim obimom rada je da se za svaku isporuku sačuva kontrolni uzorak i evidentira serija materijala. Kada se pojavi odstupanje, proizvodnja može brzo da odvoji problematičnu robu i izbegne ponavljanje iste greške na više naloga.
Precizna obrada vođice bez stvaranja kritičnih tačaka
Lom često počinje na mestu koje je već oslabljeno sečenjem, bušenjem ili prejakim stezanjem. Zato kvalitet obrade direktno utiče na trajnost ugrađene roletne.
Rez mora biti ravan i čist, bez deformisane ivice i bez srha koji može da ometa rad lamele ili završnog elementa. Tupa testera, neodgovarajući broj obrtaja ili loše fiksiran profil mogu napraviti mikrooštećenja koja se ne vide odmah. Kod tankozidnih profila takvo mesto postaje podložnije pucanju kada se vođica zategne vijcima.
Bušenje otvora za pričvršćivanje zahteva jednaku pažnju. Otvor ne sme biti preblizu ivici profila, a prečnik mora odgovarati izabranom vijku i sistemskom rešenju. Prevelik vijak, agresivan navoj ili nepravilno pozicioniran otvor šire profil iznutra. Ako se zatim vijak dodatno pritegne da bi se kompenzovala neravna podloga, rizik od loma je visok.
Ne treba zanemariti ni završetke vođice. Oštro obrađen kraj može otežati ulazak lamele i izazvati zapinjanje, dok loše naleganje poklopca ili spojnice prenosi udar na sam profil. Probno spuštanje i podizanje roletne u radionici treba da bude deo kontrole svakog izrađenog elementa, a ne samo završni korak kada se pojavi sumnja.
Montaža bez uvijanja i preteranog zatezanja
Ni kvalitetan profil ne može nadoknaditi loše pripremljen otvor. Pre postavljanja treba proveriti vertikalnost rama, ravnost podloge i međusobni položaj obe vođice. Kada vođice nisu paralelne, roletna radi pod stalnim otporom. Monter tada često pokušava da problem reši jačim zatezanjem vijaka, čime dodatno opterećuje profil.
Vijci se postavljaju ravnomerno, bez savijanja vođice prema zidu ili ramu. Cilj nije da se profil silom prilagodi podlozi, već da ostane u svojoj pravoj osi. Kod izraženih neravnina potrebno je rešiti oslanjanje odgovarajućim načinom montaže, a ne uvoditi naprezanje u vođicu.
Posebno proverite položaj gornjeg dela. Ako kutija, ulaz lamele i vođice nisu poravnati, lamela udara u kanal pri svakom ciklusu. To se prepoznaje po neujednačenom hodu, zvuku trenja ili tragovima na unutrašnjosti vođice. Takvu roletnu ne treba predavati bez korekcije, jer će se kvar najverovatnije pojaviti tokom eksploatacije.
Kod velikih površina i tamnijih završnih obrada treba računati i na temperaturno širenje materijala. Rešenje zavisi od sistema i uslova na fasadi, ali osnovno pravilo ostaje isto: profil ne sme biti zaključan tako da nema predviđeni prostor za rad materijala. Previše kruta veza u kombinaciji sa jakim sunčevim opterećenjem može izazvati deformaciju ili pukotinu.
Provera rada pre odlaska sa objekta
Kratka funkcionalna kontrola sprečava veliki deo naknadnih izlazaka. Roletnu treba više puta potpuno podići i spustiti, proveriti da li se lamela kreće bez zastoja i da li su vođice stabilne bez vidljivog uvijanja. Kod motorizovanih sistema proverava se i pravilno podešavanje krajnjih položaja, jer prekomeran hod može nepotrebno opteretiti završne elemente i vođice.
Ako se čuje struganje, lamela ne ulazi ravnomerno ili se profil pomera pri radu, uzrok treba ukloniti odmah. Zamena jednog nepravilno obrađenog dela u toj fazi je brža od povratka na objekat, demontaže i rešavanja reklamacije pred krajnjim kupcem.
Kontinuitet materijala je deo kontrole kvaliteta
Za proizvođače i montažere problem nije samo pronaći vođicu koja odgovara jednom poslu. Potrebno je obezbediti da isti sistem i prateći elementi budu dostupni i za sledeće naloge, servis i dopunu. Stabilna nabavka omogućava standardizaciju krojenja, bušenja, sklapanja i montaže, a standardizacija smanjuje greške.
Ekoluks poslovnim partnerima obezbeđuje repromaterijal za roletne i prateće sisteme uz fokus na proverene komponente, kontinuitet isporuke i organizovanu nabavku. Kada su profili i pribor dostupni iz pouzdanog izvora, proizvodnja lakše zadržava isti kvalitet kroz više serija i rokovi ostaju pod kontrolom.
Vođica ne treba da bude deo sistema o kojem se razmišlja tek kada pukne. Precizan profil, uredna obrada i montaža bez naprezanja stvaraju roletnu koja radi mirno i pouzdano – a to je rezultat koji čuva i maržu i reputaciju izvođača.