
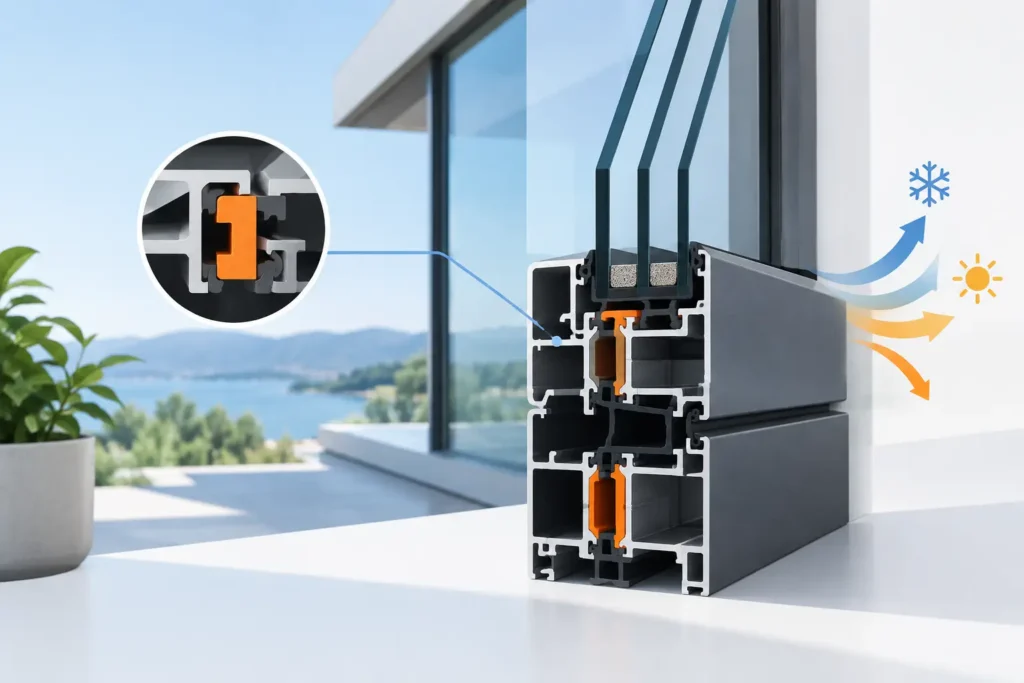
Kod ALU stolarije razlika između dobro projektovanog termo sistema i prosečnog rešenja ne vidi se samo u deklarisanoj vrednosti profila. Vidi se na spojevima, u preciznosti obrade, u stabilnosti krila i, na kraju, u reklamacijama koje proizvođač mora da rešava. Ovaj tehnički vodič za termo profile namenjen je pogonima koji žele da održavaju isti kvalitet kroz serijsku proizvodnju, bez improvizacije u nabavci i montaži.
Šta termo profil zaista rešava
Termo profil je aluminijumski profil sa prekinutim toplotnim mostom. Spoljna i unutrašnja aluminijumska školjka povezane su poliamidnim trakama, najčešće ojačanim staklenim vlaknima. Njihova uloga nije samo da smanje prolazak toplote kroz aluminijum, već i da omoguće stabilniji rad kompletnog sklopa pri promenama spoljne i unutrašnje temperature.
Bez termičkog prekida, aluminijum vrlo brzo prenosi hladnoću sa spoljne na unutrašnju stranu. Posledice mogu biti niža temperatura unutrašnje površine, kondenzacija, slabiji komfor i problem pri ispunjavanju zahteva projekta. Kod poslovnih, stambenih i javnih objekata termo sistem je zato standard kada se traži energetski efikasna fasadna stolarija.
Međutim, sam profil nije dovoljan. Toplotne karakteristike konačnog prozora ili vrata zavise od kombinacije okvira, krila, ispune, distancera, zaptivanja, okova i kvaliteta ugradnje. Profil sa kvalitetnim termičkim prekidom može izgubiti prednost ako su spojevi loše izvedeni ili ako izbor stakla ne prati namenu elementa.
Tehnički vodič za termo profile: od izbora do obrade
Izbor sistema treba započeti od namene gotovog elementa, a ne od trenutne dostupnosti pojedinačnog preseka. Prozori, balkonska vrata, ulazna vrata, klizni sistemi i fasadne konstrukcije rade pod različitim opterećenjima. Zahtevi za dubinu ugradnje stakla, moment inercije profila, vodonepropusnost, vazdušnu propustljivost i otpornost na opterećenje vetrom nisu isti.
Za standardne prozorske pozicije često je presudna dobra ravnoteža između izolacije, cene sistema i brzine proizvodnje. Kod velikih krila ili vrata, statika profila i izbor odgovarajućeg ojačanja dolaze u prvi plan. Kod kliznih sistema treba obratiti posebnu pažnju na prag, odvodnju vode, vođenje krila i nosivost okova. Rešenje koje je korektno za prozor ne mora biti dovoljno stabilno za visoka vrata sa teškim troslojnim staklom.
Dubina sistema i poliamidna traka
Veća konstruktivna dubina sistema obično pruža više prostora za staklo, bolja zaptivna rešenja i povoljnije termičke performanse. Ipak, veća dubina znači i drugačiji utrošak materijala, složeniju obradu i potrebu da se proveri kompatibilnost svih pratećih komponenti.
Širina poliamidne trake je važan pokazatelj, ali ne treba je posmatrati izdvojeno. Na konačan rezultat utiču geometrija komora, položaj zaptivki, izbor izolacionih umetaka i ukupna konstrukcija preseka. Za zahtevnije objekte često se koriste sistemi sa dodatnim izolacionim penama ili umecima u komorama, ali njihova korist mora biti usklađena sa specifikacijom projekta i budžetom.
Staklo, panel i ispuna moraju pratiti sistem
Termo profil i staklo treba posmatrati kao jednu celinu. Ako se u sistem sa mogućnošću prijema troslojnog stakla ugradi neadekvatna ispuna, investitor neće dobiti očekivani efekat. Obrnuto, teško staklo u nedovoljno dimenzionisanom krilu povećava opterećenje na šarke, uglove i okov.
Pri definisanju elementa proveravaju se dozvoljena debljina stakla, masa krila, tip paketa, položaj podmetača i nosivost odabranog okova. Kod vrata je neophodno uključiti i težinu panela, ručke, brave, zatvarača i eventualne automatike. Takva provera pre početka proizvodnje je brža i jeftinija od korekcije na gotovom elementu.
Precizna obrada određuje kvalitet spoja
Termo profili zahtevaju disciplinu u sečenju, glodanju i sastavljanju. Odstupanje ugla, neravan rez ili nepravilno izveden odvodni kanal mogu kasnije izazvati problem koji se ne rešava zaptivnom masom. Dobar završni rezultat počinje pravilno podešenim mašinama i kontrolom prvog komada u seriji.
Kod sečenja treba obezbediti čist rez bez deformacije aluminijuma i poliamidne trake. Alat, broj obrtaja i stezanje profila moraju odgovarati preseku koji se obrađuje. Posebnu pažnju zahtevaju tankozidni profili i elementi velikih dimenzija, gde nepravilno pridržavanje može uticati na geometriju.
Ugaono spajanje treba izvoditi prema konstrukciji konkretnog sistema – presovanjem, ugaonicima, klinovima, vijčanim vezama ili kombinovanim rešenjem. Nije dovoljno da ugao vizuelno izgleda zatvoreno. Spoj mora da prenese opterećenje, ostane stabilan kroz eksploataciju i obezbedi kontinuitet zaptivanja.
Pre sklapanja proveravaju se komore za ugaonike, mesta za nanošenje lepka ili zaptivne mase i tačan položaj mehaničkih elemenata. Višak mase sa spoljne strane nije dokaz dobrog dihtovanja. Naprotiv, može otežati završnu obradu i sakriti grešku u spoju. Materijal se nanosi kontrolisano, na mestu na kojem sistem to predviđa.
Odvodnja i zaptivanje nisu sporedni detalji
Voda koja uđe u spoljašnju zonu profila mora imati predviđen put odvodnje. Zato se otvori za drenažu i ventilaciju ne rade proizvoljno. Njihov položaj, prečnik i raspored zavise od sistema, dimenzije elementa i načina otvaranja.
Zatvaranje ili pogrešno pozicioniranje drenažnih otvora može dovesti do zadržavanja vode u okviru, curenja prema unutra i ubrzanog propadanja spojeva. Problem se često pojavi tek nakon prve jače kiše, kada je element već ugrađen. Zato se odvodnja proverava pre ostakljivanja i završne montaže.
Zaptivke moraju biti kompatibilne sa profilom i pravilno postavljene u svoja ležišta, bez istezanja i uvrtanja. Na uglovima se rešava kontinuitet zaptivanja prema preporučenoj tehnologiji sistema. Kod EPDM zaptivki naročito je važno da se ne seku „od oka“ i da se ne ostavljaju prekratke. Mali razmak na uglu može postati mesto prodora vode i vazduha.
Kontrola kvaliteta pre otpreme
Kontrola ne treba da bude poslednji korak koji usporava proizvodnju. Kada je organizovana po radnim operacijama, ona smanjuje dorade i sprečava da neusklađen element stigne na gradilište. Za termo stolariju korisno je uspostaviti jasan kontrolni obrazac za svaki tip proizvoda.
Pre otpreme proveravaju se dimenzije okvira i krila, dijagonale, naleganje, rad okova, pozicija i stanje zaptivki, drenažni otvori, staklene lajsne i vizuelni izgled površine. Kod vrata treba proveriti bravu, cilindar, prihvatnik i podešavanje krila pod opterećenjem. Kod većih elemenata važno je potvrditi da transport neće izazvati uvijanje ili oštećenje vidljivih površina.
Ako proizvodnja koristi više serija profila, okova i zaptivki, sledljivost je praktična zaštita od problema. Obeležavanje radnog naloga, serije materijala i datuma izrade olakšava internu analizu kada dođe do reklamacije ili potrebe za ponavljanjem elementa.
Nabavka sistema mora pratiti plan proizvodnje
Termo sistem nije samo profil na lageru. Za kontinuitet proizvodnje potrebni su odgovarajući ramovi, krila, prečke, lajsne, ugaonici, zaptivke, okapnice, spojni elementi i kompatibilan pribor. Nedostatak jedne komponente može zaustaviti kompletan nalog, bez obzira na to što su osnovni profili dostupni.
Zato nabavku treba planirati prema realnoj strukturi naloga, rokovima isporuke i minimalnim zalihama kritičnih artikala. Kod poslova sa većim količinama korisno je unapred usaglasiti dinamiku preuzimanja robe i proveriti dostupnost svih pozicija sistema. Ekoluks proizvođačima i montažerima pruža objedinjenu nabavku repromaterijala za ALU i PVC stolariju, roletne, komarnike i prateće sisteme, što pojednostavljuje organizaciju nabavke kada rokovi ne ostavljaju prostor za čekanje.
Najbolji rezultat dolazi iz ponovljivog procesa: jasno definisan sistem, tačna obrada, kontrolisano sklapanje i pouzdano snabdevanje. Kada su te tačke postavljene na početku, proizvodnja lakše održava rokove, a montažna ekipa na objektu dobija elemente spremne za preciznu ugradnju.